


Teräskauha on sulan teräksen säiliö, ja yleisesti käytettyjä tulenkestäviä materiaaleja ovat alumiinioksidi-magnesioksidispinellivalettavat, magnesiumoksidi-alumiinioksidispinellitiilet ja kauhan vuoraustiilet. Alumiinioksidi-magnesiaspinelli parantaa tulenkestävien materiaalien halkeilunkestävyyttä. Alumiinioksidi-magnesi-spinellivalettavissa olevaa spinelliä kutsutaan myös korundi- tai korkea-alumiinioksidi-spinelliksi tulenkestäväksi valettavaksi tai komposiitti-alumiinioksidi-magnesi-spinelliksi tulenkestäväksi valettavaksi. Erinomaisen suorituskyvyn ansiosta niitä käytetään laajalti keskikokoisissa ja suurissa terässuoissa.
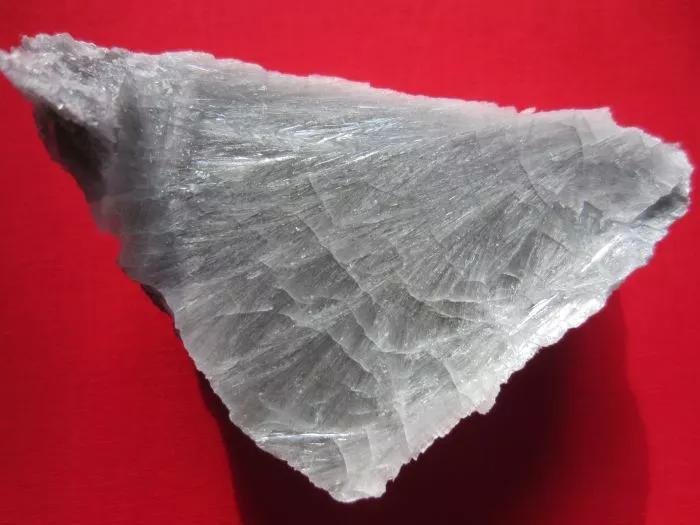
Magnesia-alumiinioksidispinelli tarjoaa erinomaisen korroosionkestävyyden, vahvan eroosion- ja halkeilunkestävyyden, erinomaisen kuonankestävyyden, kulutuskestävyyden, hyvän lämpöiskun kestävyyden ja korkeiden lämpötilojen kestävyyden. Se on ihanteellinen materiaali magnesiumoksidi-alumiinioksidi-spinellitiilien valmistukseen pyörivien sementtiuunien korkean lämpötilan vyöhykkeille, senkan vuoraustiilille ja valusuunoilla. Magnesia-alumiinioksidispinelliä käytetään laajalti tulenkestävissä materiaaleissa, teräsmetallurgiassa, pyörivissä sementtiuuneissa ja lasiteollisuuden uuneissa.
1. Alumiinioksidi-Magnesia-spinelli, joka on valettava teräskauhoihin: Tämä materiaali on valmistettu korkealaatuisesta bauksiitista, korundista ja pääraaka-aineista erittäin puhtaasta spinelistä, johon on lisätty asianmukaisia määriä lisäaineita ja dispergointiaineita. Sille on ominaista korkea irtotiheys ja erinomainen kestävyys.
2. Kauhanvalujen säilytysvaatimukset: Valukappale tulee varastoida tyypin ja luokan mukaan kuivassa, tuuletetussa varastossa, jossa on sateenpitävät tilat kosteuden estämiseksi. Vältä pitkäaikaista varastointia, joka voi johtaa kemiallisen sideaineen heikkenemiseen ja vaikuttaa sen suorituskykyyn.
3. Säilyvyys: Optimaalisissa säilytysolosuhteissa säilyvyys on kuusi kuukautta. Kuuden kuukauden kuluttua fysikaaliset ja kemialliset ominaisuudet on testattava ennen käyttöä.
Rakentamisen valmistelu
1. Rakentamista edeltävä suunnitelma: Rakennussuunnitelma ja työpaikan layout tulee laatia ennen korkean lämpötilan valuvalettua asennusta. Tarjoa tekninen tiedotus kaikille rakennusalan henkilökunnalle ja varmista, että he ymmärtävät senkan valuvangon keskeiset prosessit ja suorituskykyominaisuudet.
2. Materiaalinkäsittely: Rakennusmateriaalit tulee pinota erikseen työmaalla tai sekoittimen viereen, ja valtuutettu henkilöstö kuljettaa materiaalit varastosta. Varmista, että materiaalit pysyvät kuivina ja suojattuna sateelta.
3. Materiaalin tarkastus: Valettavat näytteet tulee ottaa testausta varten ennen käyttöä. Vain vaaditut tekniset standardit täyttäviä valukaapeleita tulee käyttää.
Valuprosessi
1. Tärinävalu: Käytä 30–50 mm:n tärytankoa tärinävalun suorittamiseen.
2. Valukauhan pohja: Lisää riittävästi materiaalia ja tärise tasaisesti täryttimen avulla varmistaaksesi, että valukerros on oikean paksuinen tai hieman paksumpi.
3. Ydinmuotin asettaminen: Kun olet valanut pohjan, anna materiaalin kovettua 2–4 tuntia. Aseta ydinmuotti kauhan keskelle varmistaen, että se on oikein kohdistettu ja tasainen. Sydänmuotin pinnan tulee olla puhdas ja käsitelty öljyllä helpon irrotuksen helpottamiseksi.
4. Tärinävalua koskevia huomioita:
• Tärytanko ei saa koskettaa ydinmuottia tai eristysmateriaalia. Säilytä oikea etäisyys ydinmuotista, enintään 50 mm.
• Asennussyvyys ei saa tunkeutua alla olevan valukerroksen läpi, mutta se ei saa myöskään ylittää 50 mm alla olevasta kerroksesta.
• Asennuspisteiden välinen etäisyys ei saa olla yli 200 mm, mikä varmistaa tasaisen ja kompaktin tärinän. Vedä värähtelytanko hitaasti ulos, jotta vältytään tyhjältä.
• Oman käyttäjän tulee hallita täryttimen tankoa. Jos laatuongelmia ilmenee, ne on ratkaistava välittömästi ennen valun jatkamista.
• Kun valuseiniä valetaan, täristä joka toinen materiaalikerros koko kehän ympäri. Jokaisen kerroksen tulee olla noin 250 mm paksu, mikä varmistaa tasaisen jakautumisen ja tärinän. Vältä epätasaista tärinää ja varmista, ettei kuolleita kohtia ole.
Purkaminen
1. Kun kauhan seinää on täristetty, siirrä kauha hieman lämpimämpään paikkaan, jotta vesi haihtuu ja valukappale kuivuu. Muotin irtoamisen tulisi tapahtua vähintään 12 tunnin kuluttua, yleensä 12-24 tunnin kuluttua vuorauksen kovuudesta riippuen.
2. Irrotuksen jälkeen anna valukappaleen kuivua luonnollisesti 24 tuntia. On parasta siirtää se kauhan esilämmitysalueelle kuivausprosessin nopeuttamiseksi ja kauhanpaistamiseen valmistautumiseksi.
Paistaminen
1. Paistomenetelmä: Valettavan materiaalin korkean kosteuspitoisuuden ja tiheän rakenteen vuoksi kosteuden vapautuminen on hidasta. Paistoprosessissa tulisi noudattaa "matalalla lämmöllä pitkään" -lähestymistapaa ja lämpötilan asteittaista nousua, jotta vältetään äkillinen kuumeneminen, joka voi aiheuttaa halkeilua. Käytä kauhaleivontakonetta 72-tuntipaistoperiaatteen mukaisesti seuraavin vaihein:
• Matalalämpöaste: Vähintään 3 vuoroa, 24 tuntia (käytä 1/2 kaasua, ei kansia).
• Keskilämpövaihe: Vähintään 3 vuoroa, 24 tuntia (käytä 1/3 kaasua, hieman ilmaa ja kansi).
• Korkealämpövaihe: Vähintään 3 vuoroa, 24 tuntia (täyskaasu, täysi ilma, kannella).
2. Paistokäyrä: Katso paistokäyräkaavio.
3. Valmistumiskriteerit: Paistoprosessi on valmis, kun kauhan reunasta tai seinän tuuletusaukoista ei enää vapaudu höyryä.
4. Jatkuva paistaminen: Kun paistoprosessi alkaa, sitä on jatkettava keskeytyksettä kerrostumis- tai halkeiluongelmien välttämiseksi.
Toiminta
1. Kun kauha on otettu käyttöön, varmista nopea vaihtuvuus käyttöasteen ja kiertonopeuden lisäämiseksi.
2. Korjaa kuonalinjan kuluminen tai eroosio samanlaatuisella valukappaleella. Tärise materiaalia paikoilleen ja tasoita se lastalla pidentääksesi kauhan käyttöikää ja vähentääksesi valun kulutusta.